Berita Industri
Rumah / Berita / Berita Industri / Peralatan Pemprosesan Paip Automatik: Panduan Pembeli untuk Pemilihan Mesin
Peralatan pemprosesan paip automatik bukan mesin tunggal; ia adalah keputusan tentang berapa banyak langkah dalam pengeluaran tiub boleh dijalankan tanpa pengukuran dan pelarasan manual. Masa terbaik untuk mengautomasikan ialah apabila geometri bahagian anda stabil, volum anda mewajarkan kitaran yang lebih pantas, dan masalah kualiti anda datang daripada pengendalian manusia. Artikel ini menerangkan perkara yang sebenarnya termasuk dalam kategori peralatan, cara memilih antara mesin bersendirian dan talian automatik, dan cara mengurangkan risiko membeli konfigurasi yang salah.
Peralatan pemprosesan paip automatik meliputi mesin yang membentuk, memotong, membengkokkan atau menyediakan hujung bahan kerja bulat berongga di bawah kawalan program. Ia termasuk pembengkok paip CNC, mesin lentur dua kepala, pembengkok kepala tunggal, pembentuk hujung, mesin chamfering, mesin berputar dan mesin pengelim. Ia juga termasuk garisan bersepadu di mana tiub dimuatkan daripada berkas, dibengkokkan, dibentuk dan dipunggah tanpa operator menyentuhnya.
Tiga operasi paling penting dalam pengeluaran automotif dan HVAC: lenturan mengubah laluan tiub; pembentukan hujung mencipta bebibir, manik, atau diameter yang dikurangkan supaya hos atau pemasangan boleh dipasang; dan pemotongan atau chamfering menentukan seberapa bersih tiub memasuki stesen seterusnya. Peralatan automatik mengawal langkah ini dengan pemacu servo, atur cara yang disimpan dan penderia. Itulah yang membezakannya daripada bengkok manual atau alat chamfer genggam.
| Kategori peralatan | Operasi biasa | Pertimbangan utama |
|---|---|---|
| Mesin lentur paip | Lenturan tunggal atau dua kepala, kawalan CNC | Bolehkah satu mesin menutup semua jejari bengkok dalam keluarga bahagian anda? |
| Mesin pembentuk akhir dan chamfering | Flaring, beading, reducing, chamfering | Adakah hujung tiub sedia untuk kelengkapan sebelum pemasangan? |
| Barisan pengeluaran automatik | Memberi makan, membongkok, membentuk, memunggah | Adakah anda memerlukan aliran berterusan untuk mengeluarkan penimbal? |
Gunakan jadual ini sebagai titik permulaan, bukan sebagai spesifikasi akhir. Susun atur yang tepat bergantung pada diameter tiub, ketebalan dinding, bahan, dan jejari lentur.
Peralatan pemprosesan paip automatik sering dijual mengikut bilangan paksi CNC, tetapi kualiti output bergantung pada daya penjepit, bahan die bengkok, sokongan mandrel, dan penjajaran perkakas. Tiub dinding nipis memerlukan mandrel untuk mengelakkan kedutan dan runtuh pada jejari bahagian dalam. Keluli dan aluminium berkekuatan tinggi memerlukan rangka kaku yang tahan toleransi tanpa pesongan. Minta toleransi yang boleh dicapai pada sudut lentur, satah dan panjang hujung. Jangkaan biasa untuk lenturan tiub automotif adalah kira-kira ±0.1° pada sudut dan ±0.1 mm pada kedudukan, tetapi nilai tersebut memerlukan peralatan dan persediaan operator yang betul.
Bahan juga mengubah konfigurasi mesin. Tiub nilon atau PA berkelakuan berbeza daripada garis brek keluli. Nilon lentur memerlukan tekanan yang lebih rendah dan geometri mandrel atau die yang berbeza untuk mengelakkan bintik rata. Jika produk anda termasuk tiub plastik, senarai peralatan anda hendaklah termasuk alat lentur khusus atau mesin dengan parameter boleh laras.
Operasi tamat adalah sama pentingnya dengan selekoh. Flaring, beading, dan chamfering berlaku selepas tiub dibengkokkan. Jika anda mengautomasikan bengkok tetapi masih menyediakan hujung dengan tangan, kualiti pemasangan masih akan terjejas. Talian automatik menyelesaikannya dengan menyepadukan operasi, manakala mesin yang berdiri sendiri boleh mencapai hasil yang sama dengan penjadualan dan pengendalian yang lebih baik.
Kebanyakan kesilapan perolehan berlaku kerana pembeli bermula dengan jenis mesin dan bukannya sebahagian keluarga. Tanya tiga soalan ini dahulu.
Tiub bengkok tunggal dengan satu atau dua bengkok pada sisi yang sama boleh dikendalikan oleh mesin satu kepala. Bahagian yang memerlukan selekoh pada kedua-dua hujung adalah lebih sesuai untuk mesin berkepala dua, kerana kedua-dua belah kekal diselaraskan dan pengendali tidak perlu memusingkan tiub antara operasi. Untuk keluarga yang mempunyai berbilang diameter dan sudut lentur, mesin lentur paip dua kepala CNC dengan paksi dipacu servo memberikan anda kebolehulangan dan penukaran program yang lebih pantas.
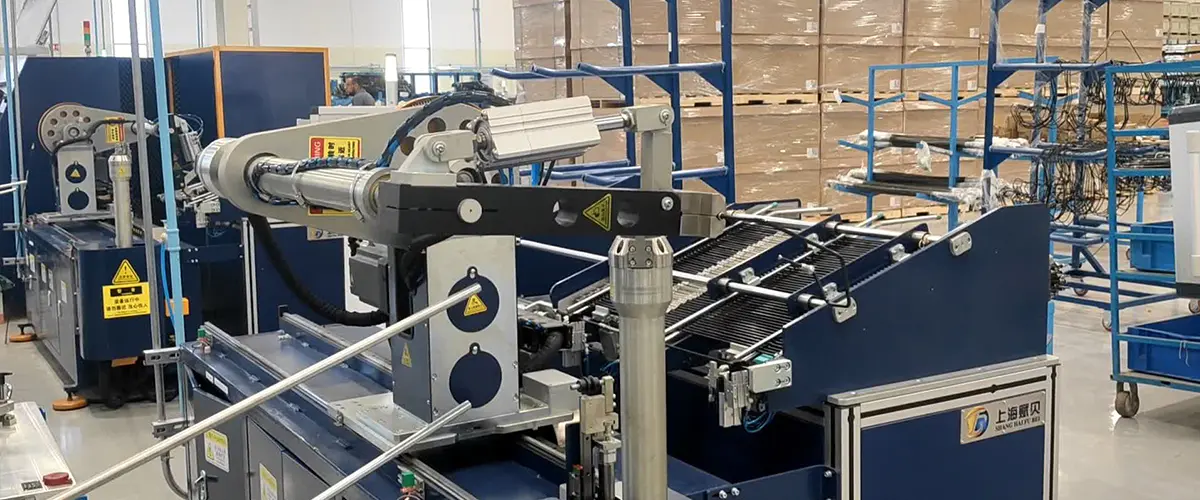
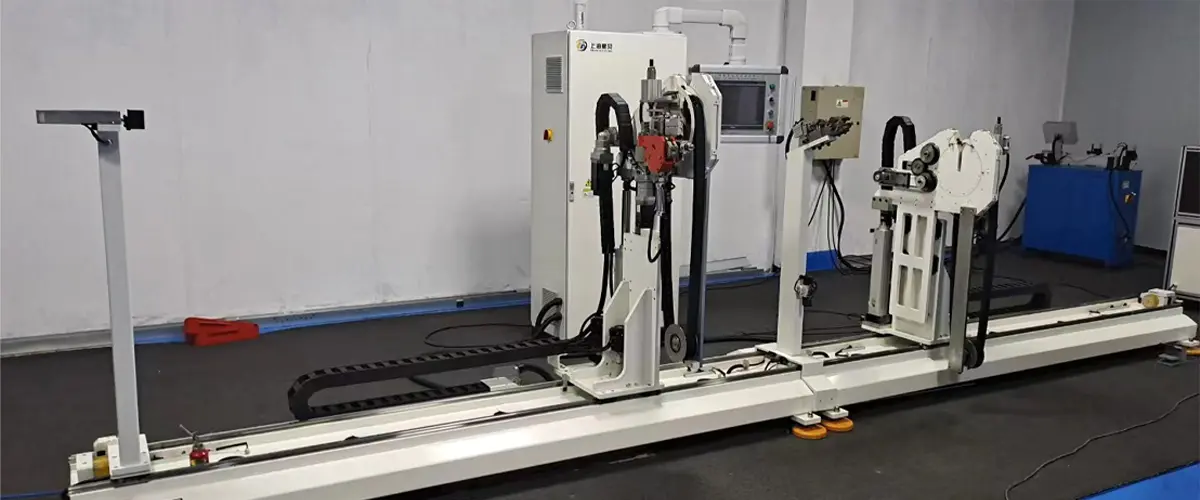
 Mesin Lentur Paip Dua Kepala CNC untuk Talian Brek dan Hidraulik Bender dwi-kepala dipacu servo ini mengendalikan tiub dari 4.76 hingga 6.35 mm, membongkok sehingga 180° dengan pemuatan automatik. Penukaran koordinat bersepadunya memudahkan pengaturcaraan berbilang selekoh, menjadikannya sangat sesuai apabila anda memerlukan selekoh dua hujung yang konsisten tanpa menukar bahagian antara operasi. Lihat Produk →
Tentukan output yang diperlukan dalam bahagian sejam dan bilangan syif. Mesin yang berdiri sendiri sudah memadai jika bengkok bukan halangan. Jika anda memerlukan output tinggi merentas berbilang stesen, konfigurasi yang lebih automatik adalah wajar. Elakkan membeli kapasiti tambahan yang tidak akan anda gunakan selama beberapa tahun, kerana ia menambah kos penyelenggaraan dan tekanan ruang lantai.
Untuk kumpulan kecil, masa yang dihabiskan untuk menukar alatan dan memuatkan program baharu ialah kos langsung. Mesin lentur paip satu kepala automatik sepenuhnya membantu di sini kerana ia menggabungkan atur cara yang disimpan, kedudukan berkuasa dan pengapit pantas. Mereka membenarkan satu mesin untuk bergerak dari satu diameter tiub ke yang lain dengan persediaan manual yang minimum. Dengan mengurangkan masa pertukaran, mereka juga menjadikan larian kumpulan yang lebih kecil berdaya maju dari segi ekonomi.
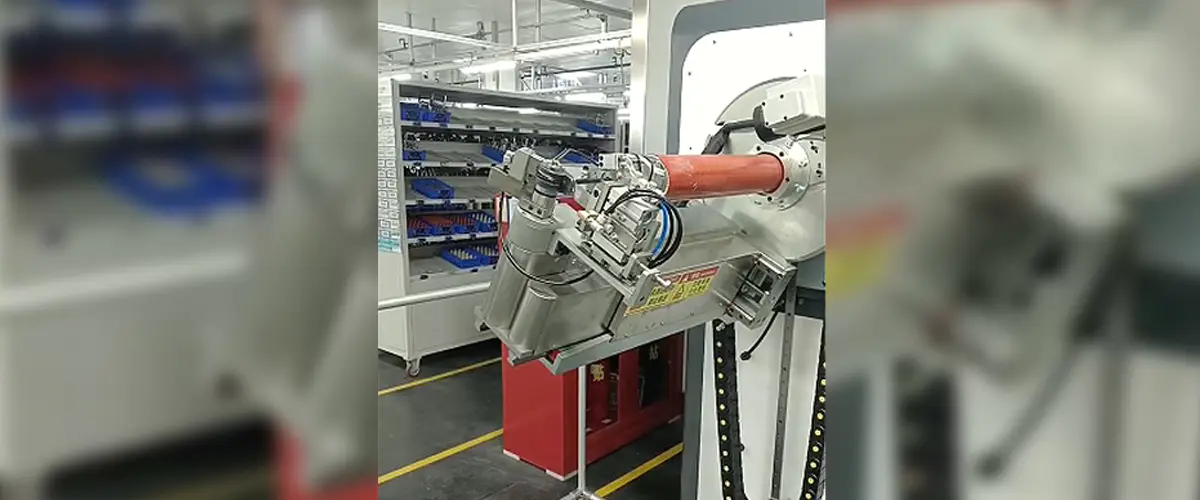
Mesin Lentur Paip Satu Kepala Automatik Sepenuhnya dengan Siemens PLC Menampilkan Siemens PLC dan pemacu servo penuh, mesin ini mengautomasikan pemuatan, lenturan dan output untuk mengurangkan kerja manual dan ralat dimensi yang boleh disebabkan oleh pengendalian manual. Reka bentuknya yang padat dan keserasian dengan geometri kompleks sesuai dengan pengeluaran kumpulan kecil di mana pertukaran pantas mengurangkan kos keseluruhan. Lihat Produk → Pergerakan daripada mesin lentur paip tunggal ke talian automatik adalah wajar apabila kesesakan adalah pengendalian bahan atau apabila bahagian itu memerlukan lebih daripada satu operasi dalam urutan. Barisan pengeluaran automatik untuk pembentukan paip penyaman udara automotif, contohnya, boleh menggabungkan pemotongan, lenturan, pembentukan hujung dan penyediaan ujian kebocoran dalam satu aliran. Faedahnya adalah kurang kerja dalam proses dan lebih sedikit penimbal. Risikonya ialah penyepaduan yang lemah mewujudkan masa henti merentas berbilang stesen.
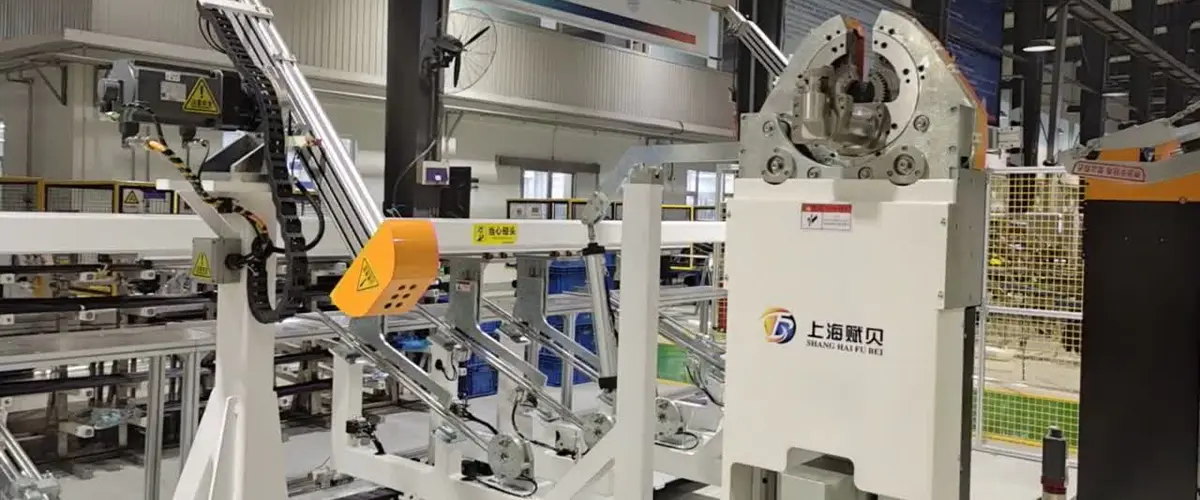
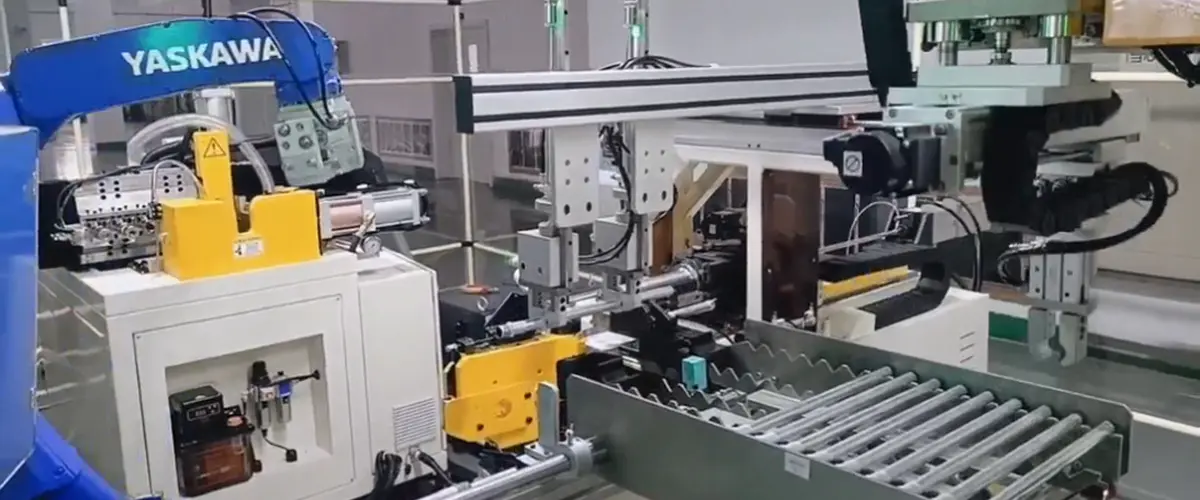
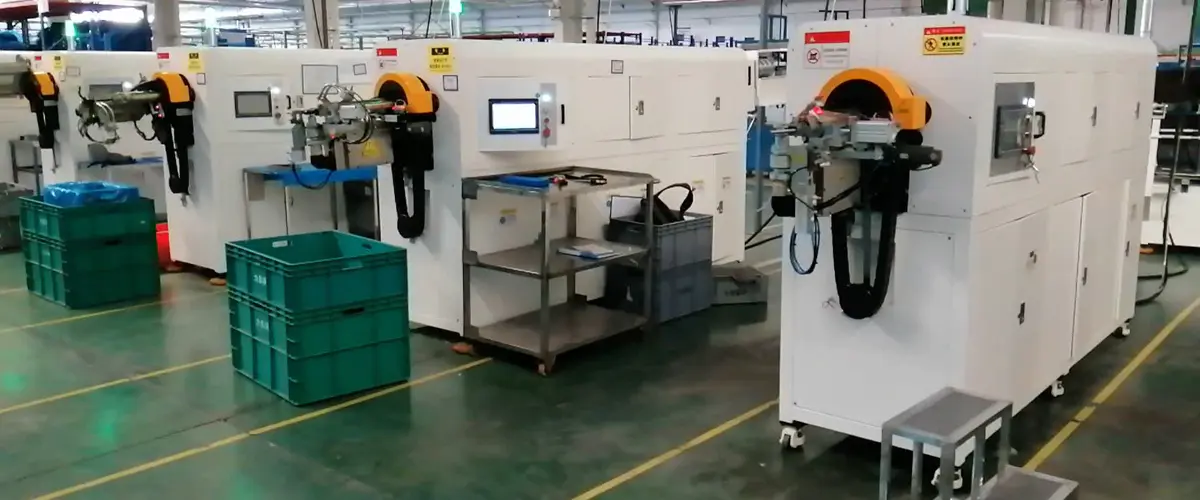
Barisan Pengeluaran Automatik untuk Pembentukan Paip Penyaman Udara Automotif Barisan ini menggabungkan pemuatan automatik, pembentukan kedua-dua hujung, lenturan dan pemunggahan, dengan lengan robot yang memindahkan tiub tidak teratur antara stesen. Ia direka bentuk untuk bahagian yang memerlukan operasi berbeza pada setiap hujung, menjadikannya ideal untuk paip penyaman udara yang memerlukan laluan selekoh yang lebih kompleks dan penjujukan dalam satu aliran. Lihat Produk → Dalam amalan, peralatan yang sama boleh menyediakan produk akhir yang berbeza. Pemasangan paip brek ialah tiub keluli berdiameter kecil dengan selekoh simetri pada kedua-dua hujungnya, jadi lentur dua kepala selalunya menjadi teras garisan. Paip penyaman udara adalah lebih besar dan memerlukan laluan selekoh yang lebih kompleks serta pembentukan hujung, yang mana garisan automatik memastikan kedudukan setiap selekoh konsisten. A baru-baru ini dihantar penyelesaian pemprosesan tiub turnkey untuk pelanggan automotif utama menunjukkan cara reka bentuk garisan harus berdasarkan lukisan bahagian sebenar dan sasaran pengeluaran.
Sebelum melakukan, bandingkan pembina menggunakan bukti yang sama yang anda akan gunakan untuk sebarang pembelian modal. Lihat sistem kawalan, kiraan paksi servo, ketegaran alatan dan tindak balas perkhidmatan. Minta pemasangan sedia ada dan untuk kenalan di syarikat yang menjalankan bahagian yang serupa.
Satu cara untuk menyemak kredibiliti adalah dengan menyemak semula latar belakang pengeluar sendiri . Pembina yang mereka bentuk dan menghasilkan mesin, dan bukannya sekadar memasang komponen yang dibeli, biasanya boleh menerangkan pertukaran antara saiz servo, kekakuan bingkai dan hayat alat. Ia juga lebih berkemungkinan menawarkan penyelesaian tersuai apabila bahagian anda tidak sesuai dengan katalog standard.
Risiko perolehan biasa termasuk memilih mesin dengan pakej kawalan yang sukar untuk diprogramkan, perkhidmatan tempatan yang tidak mencukupi dan perkakasan tanpa dokumen. Risiko ini muncul selepas pemasangan, bukan dalam petikan, jadi pastikan cadangan jualan termasuk latihan, dokumentasi dan senarai alat ganti yang jelas.
Peralatan pemprosesan paip automatik adalah kategori yang luas, tetapi pilihan yang tepat adalah sempit. Mulakan dengan bahagian yang menyebabkan kerja semula paling banyak atau menggunakan tenaga buruh paling banyak. Petakan proses dari tiub lurus ke pemasangan siap. Kemudian tentukan sama ada satu lentur CNC, mesin berkepala dua, atau talian automatik memenuhi keperluan toleransi dan volum. Mesin yang boleh mengulangi selekoh yang sama beribu-ribu kali hanya berguna jika sistem di sekelilingnya boleh menyalurkan bahan, menukar alatan dan memunggah bahagian dengan pasti.
Membeli daripada pembina yang boleh menyediakan kejuruteraan aplikasi dan integrasi talian mengurangkan risiko. Kesilapan yang paling mahal ialah tidak membayar lebih untuk mesin; ia adalah membeli mesin yang tidak dapat menjalankan keluarga bahagian sebenar anda tanpa pelarasan berterusan.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Bangunan A, No. 299 Tangming Road, Zon Perindustrian Shihudang, Daerah Songjiang, Shanghai, China
Hak Cipta © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Terpelihara Kilang Peralatan Pemprosesan Paip Automatik