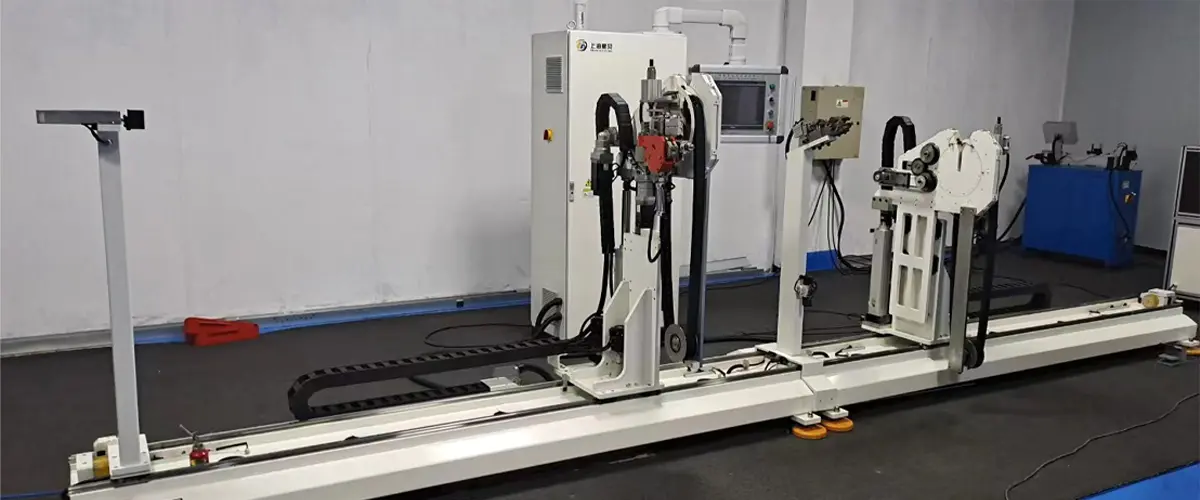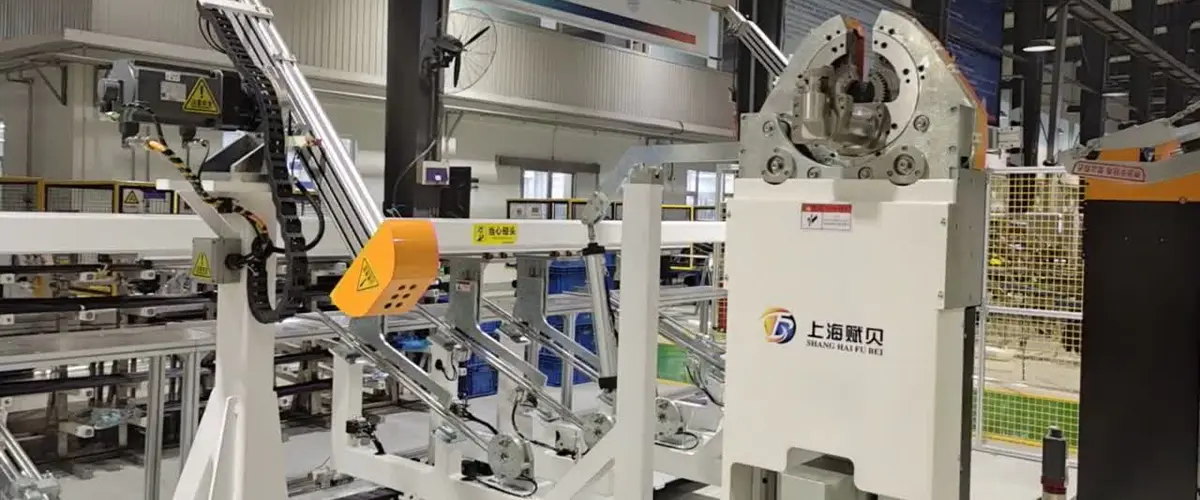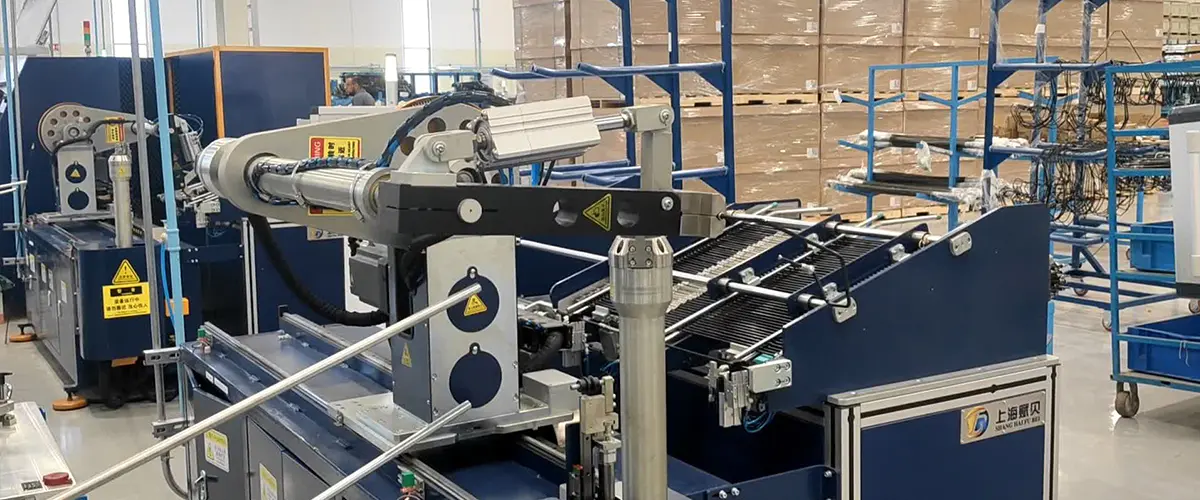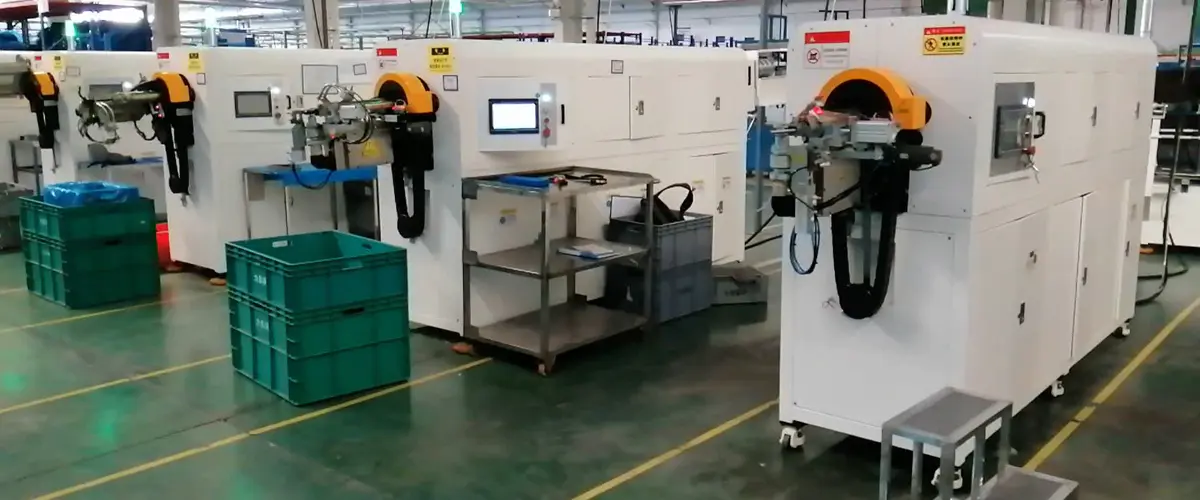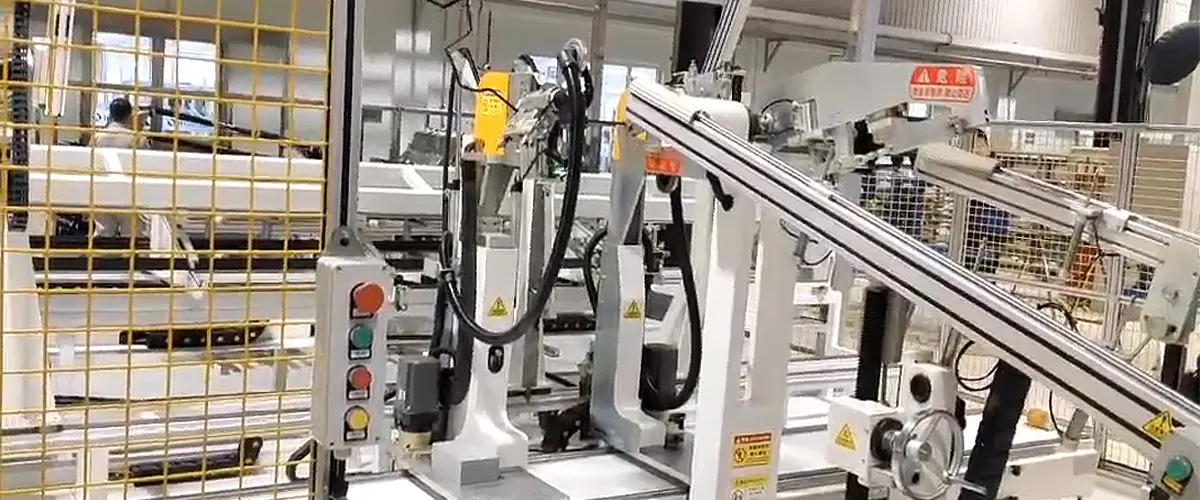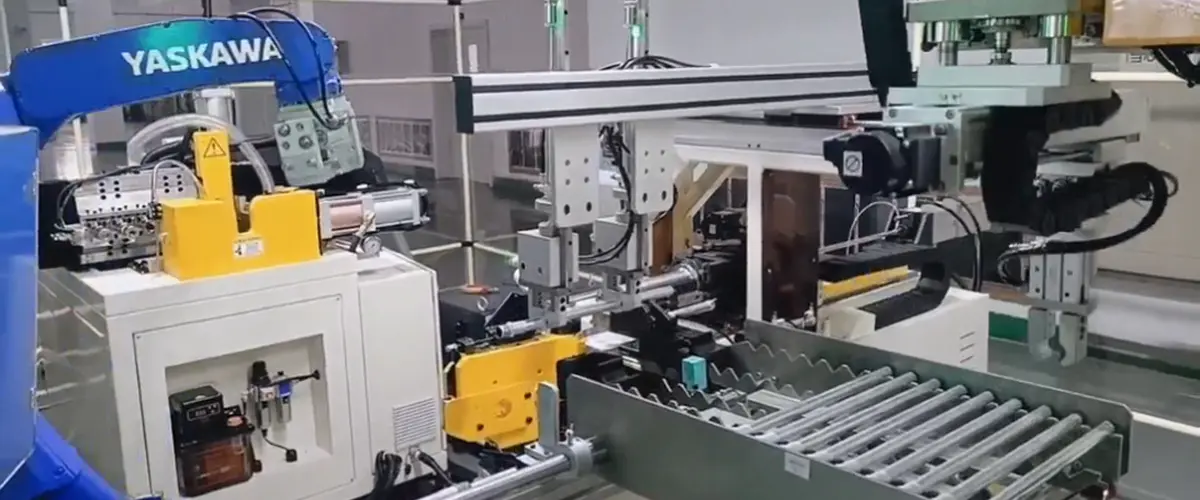


Memproses tiub nilon seperti PA6 atau PA66 memerlukan pengurusan haba yang tepat: bahan mesti mencapai julat suhu tertentu untuk membentuk dengan bersih, dan mesti disejukkan dengan segera selepas dibengkokkan untuk mengekalkan bentuknya. Peralatan tradisional memisahkan langkah-langkah ini, mewujudkan ketidakkonsistenan haba dan memanjangkan masa kitaran. Mesin ini menyepadukan ketiga-tiga fasa — pemanasan, lenturan dan penyejukan — ke dalam satu proses berterusan.
Sistem Pemanasan Bersepadu: Silinder pemanasan elektrik yang dikawal dengan ketepatan (kuasa puncak: 6.5 kW) menghantar haba yang stabil dan seragam ke tiub sebelum dibengkokkan. Peraturan suhu dikekalkan sepanjang fasa pemanasan untuk memastikan bahan berada dalam tetingkap 80–125°C sesuai untuk PA6, PA66 dan gred yang serupa, mengelakkan kedua-dua kurang panas (yang menyebabkan keretakan) dan terlalu panas (yang merendahkan kekuatan bahan).
Penyejukan Selepas Bengkok Serta-merta: Sistem penyejukan udara terbina dalam diaktifkan serta-merta selepas dibengkokkan, mengunci tiub ke dalam bentuk yang terbentuk sebelum pemulihan haba boleh memperkenalkan sisihan sudut atau geometri. Langkah penyejukan bersepadu inilah yang menjadikan geometri keluaran mesin boleh dipercayai dan boleh diulang — kelebihan ketara berbanding pendekatan manual atau berbilang stesen di mana masa dan keadaan penyejukan lebih sukar dikawal.
Servo Dwi-Suapan untuk Ketepatan Pelbagai Bengkok: Mekanisme dwi-suapan dipacu servo memajukan tiub dengan toleransi panjang suapan ±1.5 mm, menyokong operasi berbilang lentur berjujukan dalam satu kitaran pemuatan tunggal. Ketepatan suapan yang konsisten bermakna jarak antara titik selekoh kekal terkawal walaupun pada profil tiub kompleks.
Kelajuan Kitaran: Operasi lenturan individu selesai dalam masa seawal 0.1 saat, dengan julat praktikal 0.1–8 saat bergantung pada geometri tiub, memberikan fleksibiliti untuk kedua-dua program bahagian mudah dan kompleks.
Kecekapan Pengeluaran: Berbanding peralatan berbilang peringkat konvensional, mesin ini memberikan lebih daripada 50% peningkatan dalam kecekapan pengeluaran keseluruhan, dan mengurangkan masa terbiar antara proses sebanyak kira-kira 30% dalam senario kelompok. Keuntungan ini secara langsung digunakan untuk aplikasi volum tinggi seperti saluran penyejukan automotif, penghalaan hos brek dan tiub litar pneumatik.
Ketekalan Kualiti Hujung ke Hujung: Dengan pemanasan, lenturan dan penyejukan semuanya berlaku dalam satu sel automatik, kualiti bahagian tidak lagi bergantung pada kelajuan atau penjagaan pemindahan manual antara stesen. Setiap tiub dalam kelompok mengalami profil terma yang sama dan keadaan pembentukan yang sama, yang diterjemahkan kepada ketekalan dimensi yang lebih ketat dan kadar penolakan yang lebih rendah.