Berita Industri
Rumah / Berita / Berita Industri / Mesin Lentur Paip PA: Panduan Praktikal untuk Pengeluaran Tiub Boleh Dipercayai
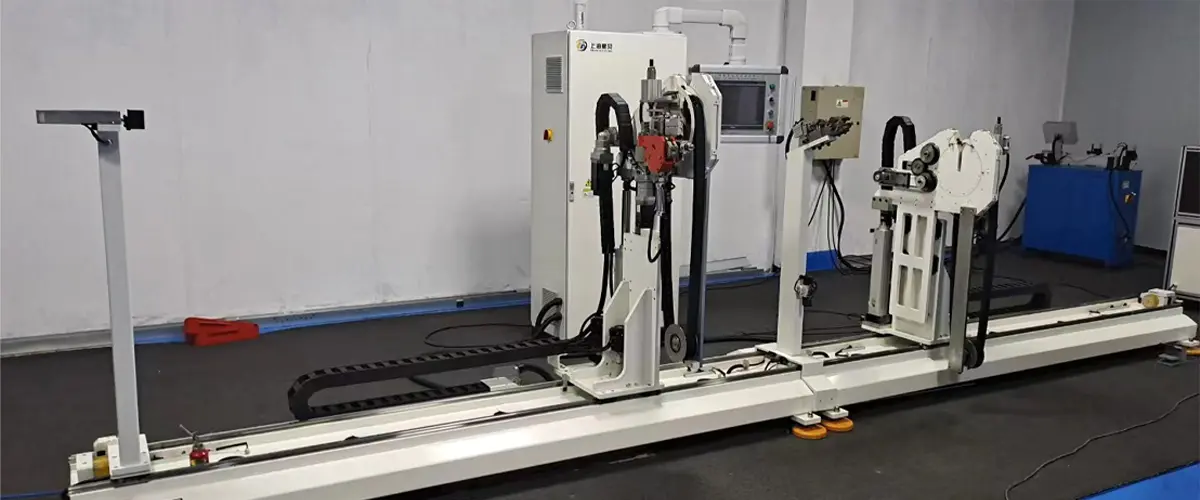
Paip PA bukan versi kuprum atau tiub keluli yang dipertingkatkan, dan mesin lentur paip PA bukan sekadar lentur logam dengan acuan yang berbeza. Tiub poliamida mempunyai corak springback yang berbeza, sensitiviti permukaan yang berbeza, dan set mod kegagalan yang berbeza. Jika anda pernah melihat selekoh yang kelihatan kemas bertukar menjadi garisan rata atau bengkok selepas pengapit dibuka, anda sudah tahu bahawa mesin, perkakas dan persediaan perlu berfungsi sebagai satu sistem.
Kami telah menghabiskan masa bertahun-tahun membina peralatan pemprosesan tiub di Shanghai, dan pelajaran dari kedai kami sendiri adalah mudah: tentukan tiub, kawal selekoh, dan buktikan hasilnya. Panduan ini menerangkan perkara praktikal yang kami bincangkan dengan pasukan pengeluaran sebelum projek lenturan tiub PA berpindah dari sampel ke output bersiri. Jika anda mahukan konteks yang lebih luas, anda boleh membaca lebih lanjut tentang latar belakang pemprosesan tiub kami .
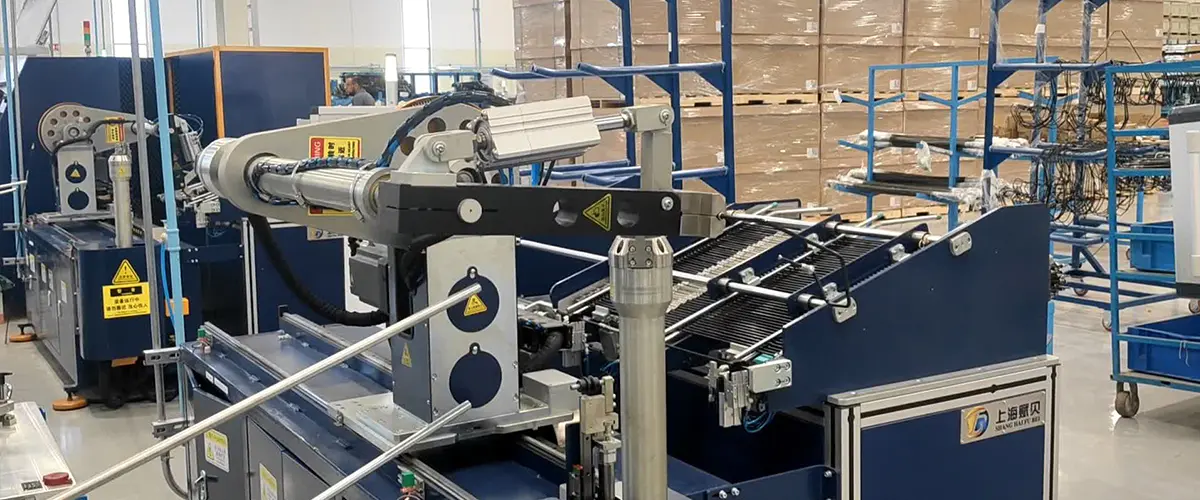
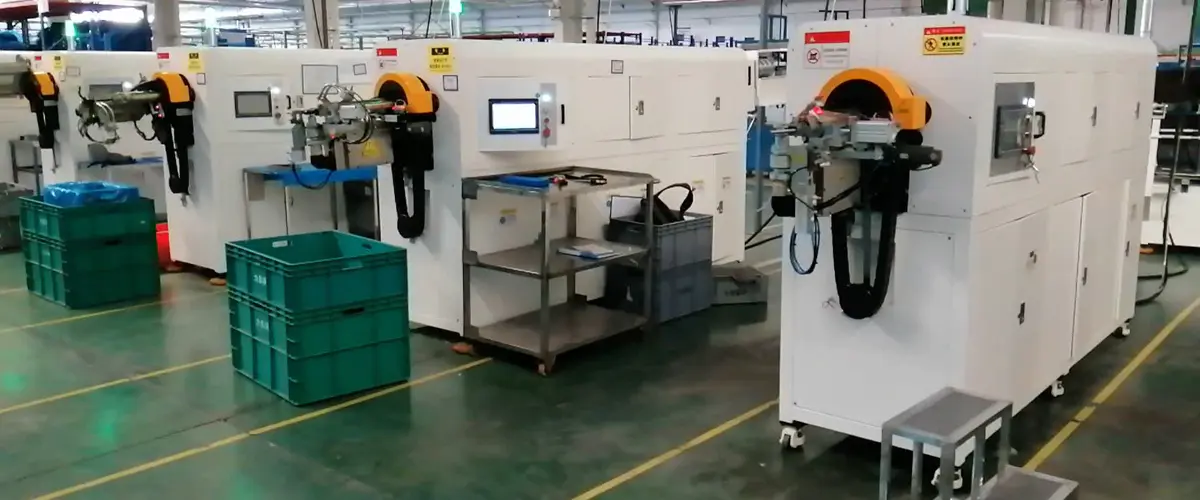
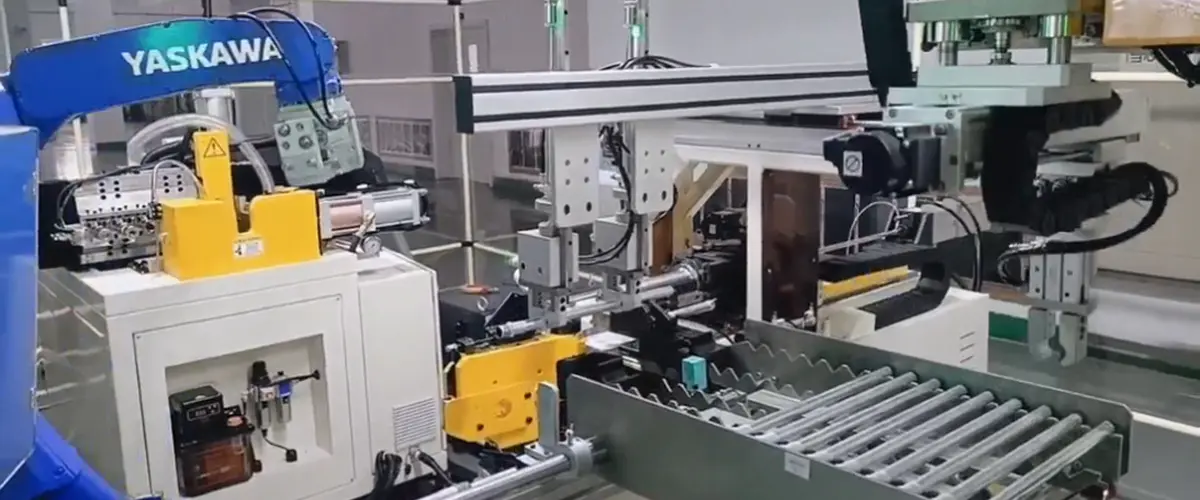
A Mesin lentur paip PA membentuk tiub poliamida melalui urutan terkawal: suapan, pengapit, bengkok, bongkar. Die selekoh menetapkan jejari garis tengah. Die pengapit memegang tiub terhadap die. Dawai tekanan mengikuti bahagian luar selekoh dan membantu mengawal aliran bahan. Pada sesetengah tetapan, die pengelap atau sokongan dalaman boleh digunakan untuk mengurangkan kerataan dan kedutan. Perbezaan dengan PA ialah bahan menolak secara berbeza. Ia anjal, sensitif kepada suhu dan kelembapan, dan selalunya lebih terdedah kepada tanda permukaan daripada logam.
Pada mesin pengeluaran, keupayaan penting bukan hanya sudut lentur maksimum. Ia adalah kebolehulangan: panjang suapan yang sama, sudut lentur yang sama, dan pembetulan springback yang sama pada bahagian pertama dan bahagian seribu. Kapak terkawal servo, penyimpanan resipi dan antara muka mesin manusia yang jelas menjadikannya praktikal. Mesin yang dipilih dengan baik juga harus membenarkan operator melaraskan daya pengapit, kelajuan bengkok dan pampasan tanpa mengubah setiap perubahan menjadi percubaan yang panjang.
Poliamida adalah keluarga, bukan satu bahan. PA6, PA66, PA11, PA12 dan gred terkompaun boleh kelihatan serupa pada lukisan tetapi berkelakuan berbeza dalam bengkok. Ketebalan dinding, toleransi diameter luar, kekakuan resin, kandungan lembapan, dan keadaan penyimpanan semuanya mempengaruhi hasilnya. Itulah sebabnya resipi bengkung yang disalin daripada satu kelompok mungkin memerlukan pelarasan untuk yang seterusnya.
Ciri-ciri ini tidak menjadikan PA mustahil untuk dibengkokkan. Mereka menjadikan disiplin persediaan lebih penting. Mesin yang boleh menahan daya pengapit yang stabil dan mengulangi sudut lentur yang tepat adalah jauh lebih berharga daripada mesin yang hanya menawarkan kapasiti nominal yang besar.
Apabila kami menjalankan percubaan, kami biasanya bekerja melalui lima pembolehubah sebelum menilai mesin atau perkakas. Perintah itu penting, kerana menukar dua pembolehubah sekaligus boleh menyembunyikan punca sebenar selekoh buruk.
Selepas artikel pertama, periksa bengkok untuk bujur, penipisan dinding, tanda dan ralat sudut. Kemudian jalankan kumpulan kecil dan semak mata yang sama sekali lagi. Proses yang berfungsi pada satu sampel tetapi melayang lebih dua puluh bahagian belum bersedia untuk pengeluaran.
Perkakas adalah di mana mesin yang baik menjadi proses yang baik. Alur die bengkok harus sepadan dengan diameter tiub dan menyokong dinding luar tanpa mencubitnya. Pengapit dan acuan tekanan harus menghubungi tiub di atas kawasan yang luas, kerana pemuatan titik adalah sebab biasa untuk tanda dan ubah bentuk. Jika selekoh ketat atau tiub berdinding nipis, pengelap atau sokongan dalaman mungkin diperlukan untuk mengawal bahagian dalam selekoh.
Untuk tiub PA, alatan yang bersih dan kering juga penting. Pelincir yang membantu lenturan logam mungkin menarik habuk atau menjejaskan pemasangan kemudian, jadi sebarang pelincir harus diluluskan untuk bahan dan kegunaan akhir. Kawalan mesin harus membenarkan pelarasan halus sudut lentur, pampasan springback dan panjang suapan, dengan resipi yang boleh dikunci atau dikawal oleh tahap kebenaran.

Gunakan jadual di bawah sebagai titik permulaan untuk spesifikasi mesin atau semakan pembekal. Ia bukan pengganti untuk percubaan bengkok, tetapi ia membantu memisahkan soalan yang mempengaruhi pengeluaran daripada soalan yang hanya kelihatan bagus pada brosur.
| Bidang keputusan | Apa yang perlu disahkan | Mengapa ia penting |
|---|---|---|
| Spesifikasi tiub | Gred PA, diameter luar, dinding, toleransi, keadaan lembapan | Gred PA yang berbeza muncul kembali secara berbeza dan mungkin memerlukan sokongan yang berbeza. |
| Bengkokkan geometri | Jejari garis tengah, sudut lentur, panjang lurus, kelegaan | Jejari ketat dan lurus pendek meningkatkan risiko bujur dan tanda. |
| Perkakas | Alur mati, bahan masukkan, pengelap atau sokongan dalaman | Sentuhan yang lemah boleh menghancurkan, menanda atau meratakan tiub walaupun pada mesin yang mampu. |
| Kawalan | Kapak servo, penyimpanan resipi, pembetulan springback, tahap akses | Kebolehulangan bergantung pada tetapan stabil dan perubahan terkawal. |
| Pengesahan | Artikel pertama, semakan kelompok, kebocoran atau ujian tekanan jika diperlukan | Selekoh yang kelihatan betul masih perlu membuktikan ia memenuhi keperluan pemasangan. |
Jika anda juga membandingkan keluarga material, panduan ini untuk memilih a mesin lentur tiub nilon memberikan konteks berguna pada perkakasan dan pengendalian tiub.
Tiub PA adalah biasa dalam saluran cecair dan udara automotif, pemasangan penghawa dingin, dan sistem pneumatik industri, walaupun gred dan kelulusan yang tepat bergantung pada aplikasi. Di kawasan ini, mesin lentur jarang dinilai sendiri. Ia dinilai sama ada ia boleh memberikan lekukan yang konsisten yang sesuai dengan langkah pemasangan seterusnya tanpa kerja semula.
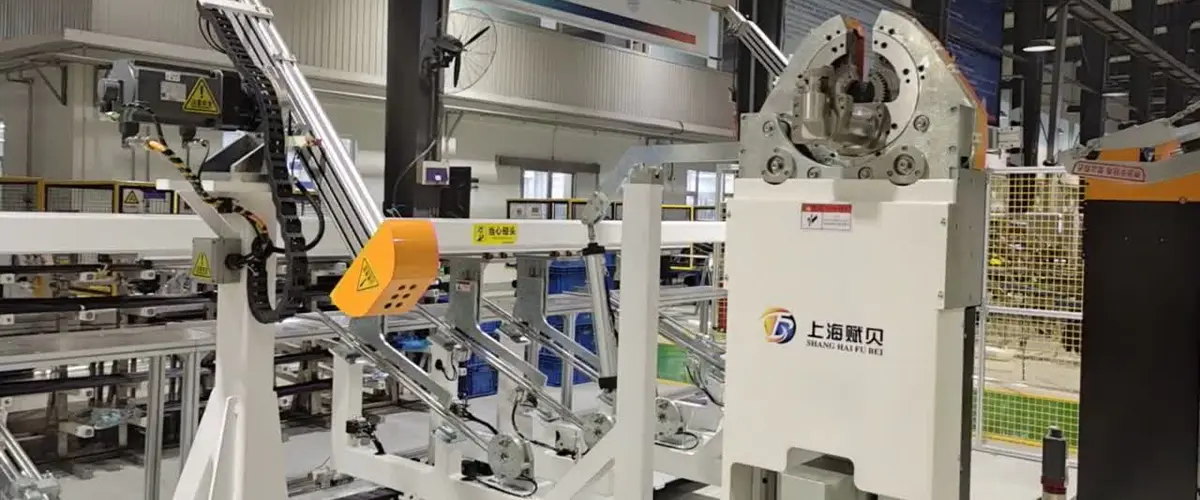
Untuk pengeluaran, rancang mesin sebagai sebahagian daripada barisan, bukan pulau. Pertimbangkan bagaimana tiub akan dimuatkan, cara bahagian siap akan dipunggah, di mana pemeriksaan akan berlaku, dan cara pertukaran akan direkodkan. Jika sel yang sama menjalankan beberapa nombor bahagian tiub PA, perubahan resipi pantas dan pengenalan alatan yang jelas boleh menjimatkan lebih banyak masa daripada peningkatan kecil dalam kelajuan selekoh maksimum.
Penyelenggaraan tidak glamor, tetapi di sinilah banyak masalah bengkok dicegah. Periksa perkakas untuk haus, menggilap dan membina pada permulaan setiap syif. Lihat sisipan pengapit untuk luka atau meratakan. Sahkan bahawa panduan suapan dijajarkan dan penderia adalah bersih. Simpan log kecil pemeriksaan sudut lentur dan perubahan pampasan supaya hanyut kelihatan sebelum ia menjadi sekerap.
Operator juga harus mengetahui rupa bengkok yang baik untuk setiap nombor bahagian. Sedikit tanda mungkin kosmetik pada satu tiub dan tolak pada satu lagi. Sampel penerimaan yang jelas, pencahayaan yang baik dan laluan peningkatan yang singkat untuk bahagian yang diragui memberikan lebih banyak kualiti daripada manual panjang yang tidak dibaca oleh sesiapa pun.
Memilih mesin lentur paip PA sebenarnya adalah persoalan kesesuaian: kesesuaian antara tiub, perkakas, sistem kawalan dan rutin pengeluaran. Mulakan dengan tiub dan lukisan selekoh, jalankan percubaan yang teliti, dan sahkan sekumpulan kecil sebelum meningkat. Jika anda menghantar kepada kami tiub sampel, lukisan selekoh dan masa kitaran sasaran, kami boleh membantu anda menyelesaikan butiran praktikal dan memilih konfigurasi yang sesuai dengan tugas itu.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Bangunan A, No. 299 Tangming Road, Zon Perindustrian Shihudang, Daerah Songjiang, Shanghai, China
Hak Cipta © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Terpelihara Kilang Peralatan Pemprosesan Paip Automatik