Berita Industri
Rumah / Berita / Berita Industri / Mesin Lentur Tiub Nilon: Panduan Praktikal untuk Pemilihan dan Operasi
Tiub nilon ada di mana-mana apabila anda mula mencarinya. Ia membawa saluran bahan api dan wap dalam kenderaan, udara termampat dalam sistem brek pneumatik, penyejuk melalui penukar haba, dan banyak lagi media lain dalam peralatan dan jentera am. Membengkokkan tiub itu dengan bersih, tanpa menghancurkan dinding atau membiarkannya kelihatan letih dan bujur, adalah latihan yang berbeza daripada membengkokkan tembaga atau keluli. Mesin lentur tiub nilon dibina di sekeliling perbezaan itu. Dalam artikel ini, kita membincangkan perkara yang sebenarnya dilakukan oleh mesin ini, bagaimana ia berbeza daripada pembengkok logam, dan butiran kecil yang menentukan sama ada sesuatu bahagian keluar dari mesin kelihatan betul atau menuju ke tong sampah.
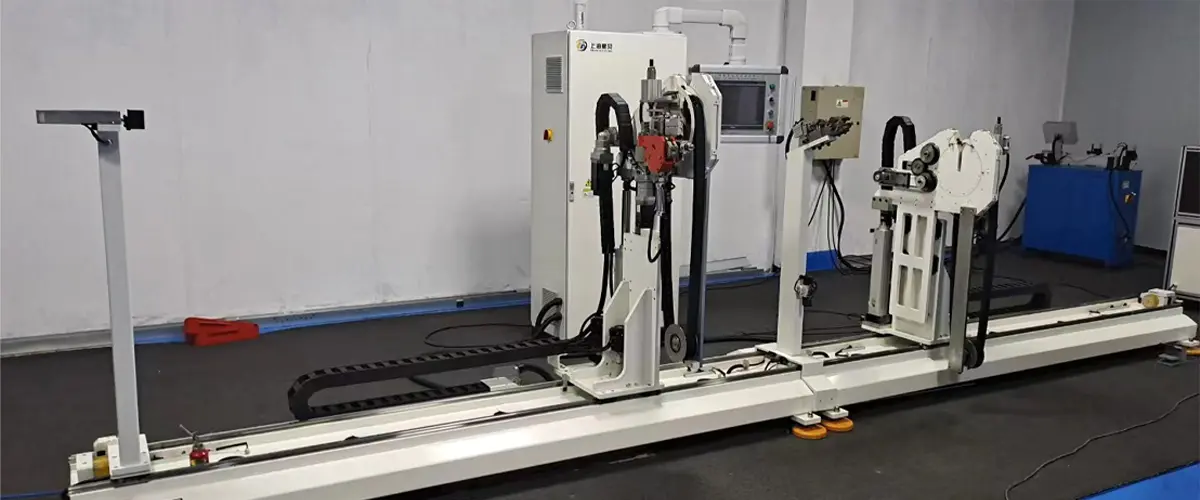
A mesin lentur tiub nilon ialah bengkok dikawal CNC yang disediakan untuk tiub plastik — nilon, PA6, PA11, PA12 dan gred poliamida setanding — dan bukannya untuk logam. Pergerakan asas adalah satu yang dikenali oleh mana-mana tangan tiub: tiub diapit, disuap ke panjang yang betul, dipusingkan ke satah kanan, dan kemudian dilukis mengelilingi dadu lentur manakala mandrel menyokong bahagian dalam dinding.
Perbezaannya terletak pada bagaimana berhati-hati semuanya ditala. Tiub poliamida lebih lembut dan jauh lebih elastik daripada kuprum atau keluli, jadi alatan, kedudukan mandrel, tekanan pengapit dan kelajuan selekoh semuanya harus lebih lembut. Die lentur biasanya dijalankan dengan jejari yang lebih besar berbanding dengan diameter tiub, dan dies dan kasut pemandu dibentuk untuk membuai tiub dan bukannya mengikis sepanjangnya.
Sekiranya terdapat satu kawasan yang patut diberi perhatian, ia adalah kawalan mandrel. Tarik mandrel sedikit terlalu awal dan bahagian dalam selekoh menjadi rata; tahan pecahan terlalu lama dan permukaannya boleh melecet. Pada mesin set-up telaga masa itu diprogramkan dan boleh diulang, dan ia boleh dilaraskan secara berasingan untuk setiap bahan.
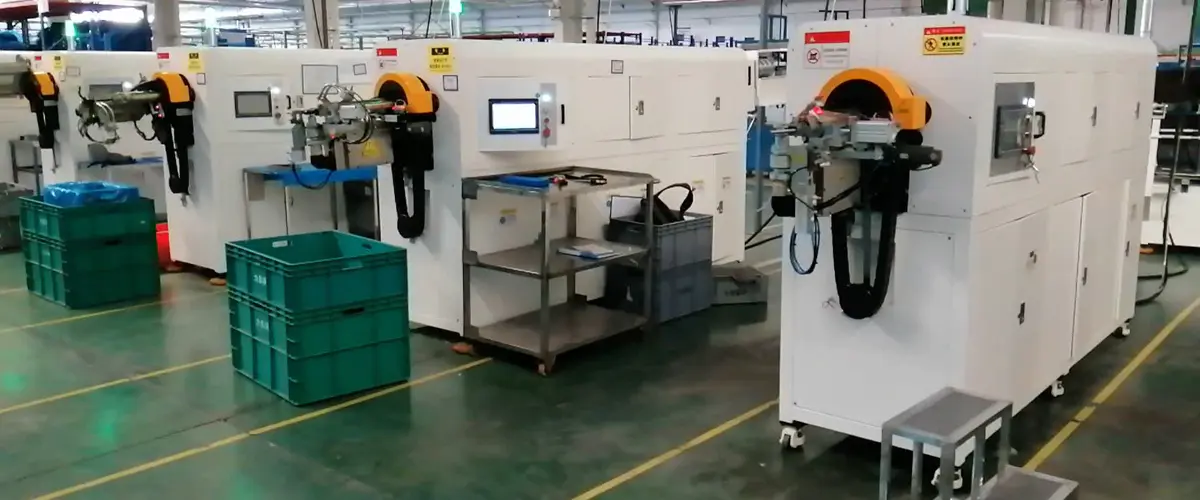
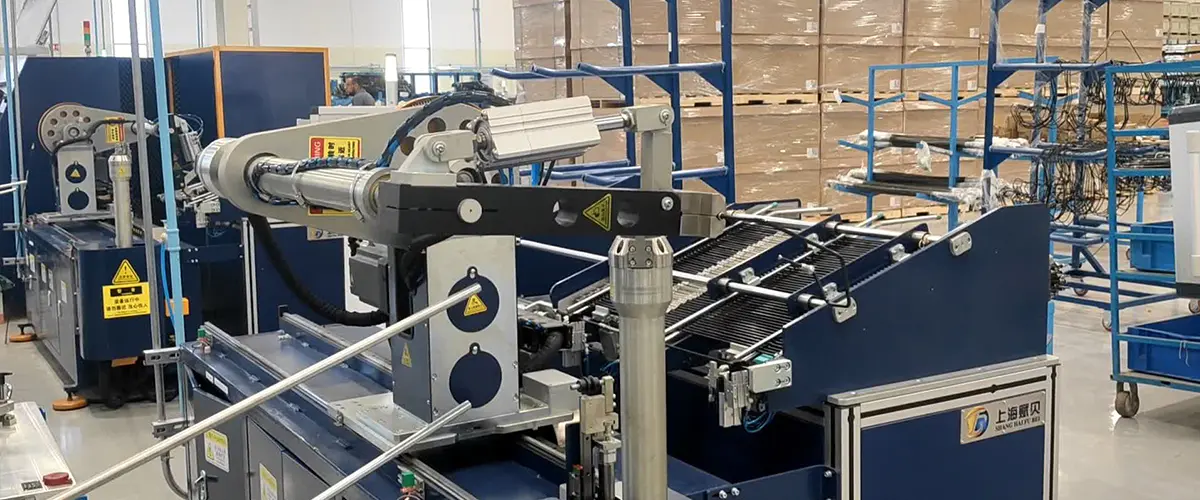
 Mesin Lentur Tiub Nilon untuk Tiub PA6 dan PA66 Pemanasan, lenturan dan penyejukan bersepadu menyokong pembentukan tiub nilon dengan suhu terkawal dan suapan servo untuk pengeluaran berbilang lentur yang boleh diulang. Lihat Produk →
Sesiapa yang hanya mempunyai logam bengkok akan melihat perbezaan dalam beberapa bahagian pertama. Nilon meluncur jauh lebih jauh, mudah ditanda, dan boleh runtuh di bawah pengapit yang akan dilepaskan oleh tiub loyang. Mengetahui perbezaan tersebut menjadikan pemilihan mesin dan perkakas jauh lebih mudah.
| Ciri | Tiub nilon / PA | Aluminium dan tembaga | Keluli |
|---|---|---|---|
| Springback selepas membongkok | Tinggi; memerlukan pampasan dalam program kawalan | Sederhana | Rendah hingga sederhana |
| Sokongan dalaman diperlukan | Mandrel atau palam hampir selalu diperlukan | Biasanya diperlukan | Diperlukan untuk jejari yang ketat |
| Risiko merata | Tinggi, terutamanya dengan dinding nipis | Sederhana | rendah |
| Penandaan permukaan | Tinggi; permukaan lembut mudah tercalar | Sederhana | rendah |
| Bantuan haba | Kadang-kadang membantu | Jarang diperlukan | Jarang digunakan |
Akibat praktikal adalah bahawa lentur yang dimaksudkan untuk kerja poliamida biasanya ditentukan dengan jejari lentur minimum yang lebih luas, gerakan servo yang lebih lancar, dan mandrel yang maju dalam lengkok terkawal dan bukannya diseret melalui lubang.
Kebanyakan bender nilon kelihatan hampir sama di lantai kedai, tetapi segelintir subsistem menentukan perkara yang sebenarnya boleh dihasilkan oleh mesin tertentu.
Pemilihan bermula dengan bahagian, bukan katalog. Senarai pendek soalan menyempitkan bidang dengan cepat.
Jika bahagian anda adalah PA atau gred poliamida lain, mesin yang dikonfigurasikan untuk nilon dari awal menjimatkan banyak percubaan dan kesilapan kemudian. Alatan, profil mandrel dan parameter kawalan semuanya berbeza daripada persediaan tiub logam.
Mesin Lentur Paip PA untuk Tiub Nilon dan Gred Poliamida Pemanasan, lenturan dan penyejukan bersepadu dengan suapan servo membantu mengekalkan ketekalan terma dan hasil pelbagai lenturan yang boleh diulang untuk tiub PA6 dan PA66. Lihat Produk → Hampir setiap kecacatan dalam lenturan nilon muncul pada senarai pendek yang sama.
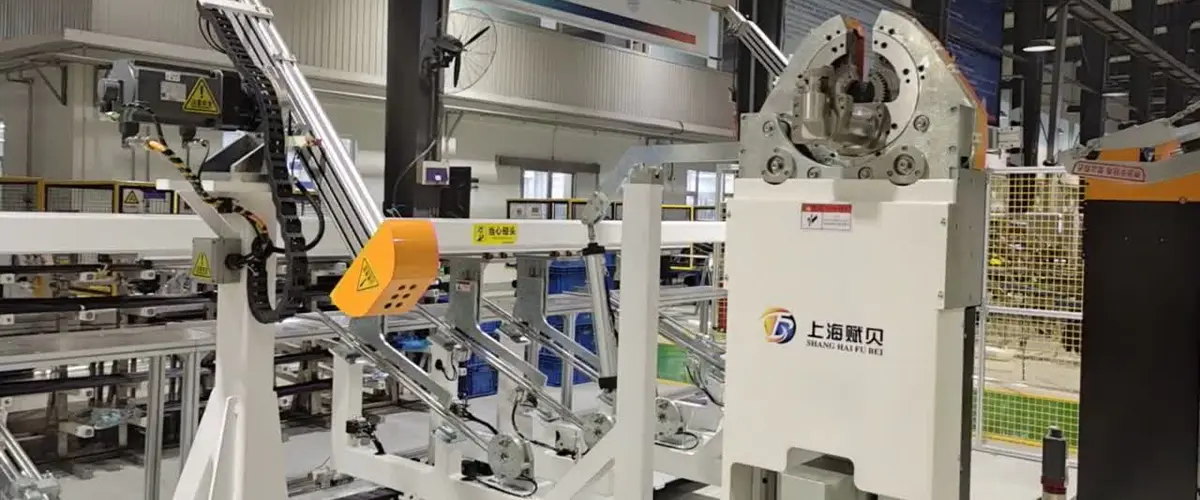
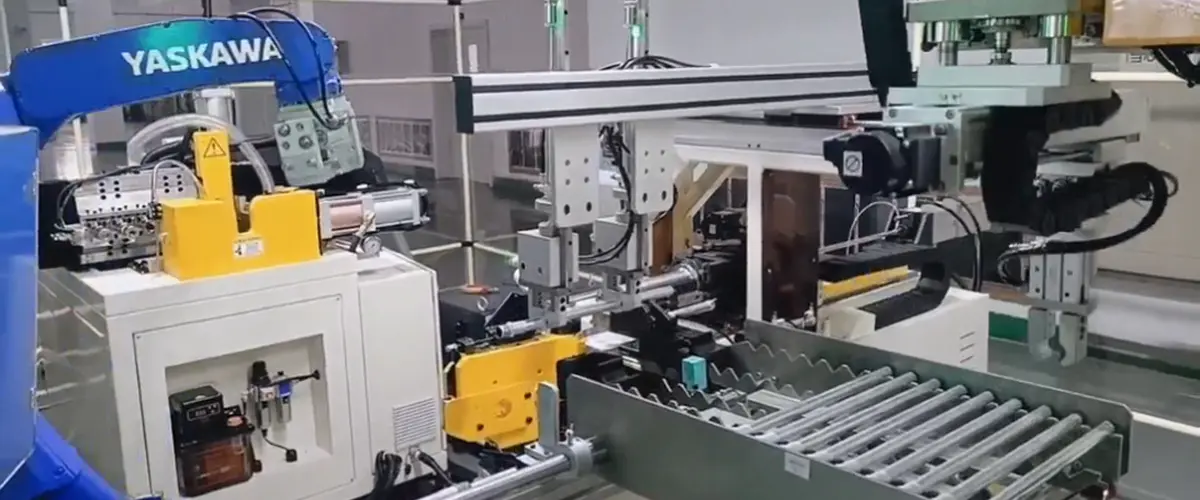
Setelah proses bengkok stabil, langkah seterusnya yang semula jadi ialah mengeluarkan pengendali daripada kitaran. Bengkok tiub nilon boleh dipasangkan dengan pemuatan dan pemunggahan automatik, dan dari sana disepadukan ke dalam garisan yang juga melakukan pembentukan akhir, chamfering, pemeriksaan dan pembungkusan.
Untuk tiub poliamida ini bermakna cengkaman lembut, pemindahan berhati-hati antara stesen, dan tiada pengendalian keras yang akan mencalarkan permukaan siap. Keuntungan sebenar adalah kebolehulangan: bahagian demi bahagian kekal sama melalui peralihan, dan bukannya hanyut sebagai pengendali tayar menjelang penghujung hari.
Mesin Lentur Paip Tunggal Kepala Automatik Sepenuhnya untuk Tiub Logam Lenturan pemuatan-ke-output automatik dengan Siemens PLC dan pemacu servo penuh menyokong pengeluaran kelompok berulang untuk tiub keluli, aluminium dan tembaga. Lihat Produk → Lenturan nilon berbunyi mudah sehingga satu bahagian tiba dengan tujuh selekoh dalam tiga satah, toleransi bahagian yang ketat dan kelantangan mingguan yang tidak memberi ruang untuk kerja semula. Itulah titik di mana pengetahuan proses dan konfigurasi mesin mula lebih penting daripada spesifikasi brosur.
Kami telah membina peralatan pemprosesan tiub di Shanghai sejak 2012, daripada bender dan mesin pembentuk akhir sehinggalah kepada peralatan chamfering, berputar dan mengelim, bersama-sama talian automatik tersuai untuk aplikasi automotif dan penyaman udara. Mesin kami menggunakan pemacu servo, antara muka mesin manusia dan kawalan komputer, dan kami lebih suka mengkonfigurasi mesin di sekeliling bahagian anda daripada memberikan anda model standard dan mengucapkan selamat maju jaya. Jika anda ingin beberapa latar belakang, kami profil syarikat menetapkan cara kita bekerja.
Untuk perjalanan yang lebih luas melalui proses keputusan, panduan memilih mesin lentur tiub nilon meliputi tanah yang sama dari sudut yang sedikit berbeza, dan ia adalah teman yang berguna untuk artikel ini.
Lenturan tiub nilon adalah subjek kecil dengan banyak perincian, dan butiran biasanya menentukan keputusannya: apabila mandrel ditarik ke belakang, betapa kuatnya pengapit ditutup, betapa licinnya permukaan cetakan disiapkan. Dapatkan mesin dan proses dengan betul dan bahagian-bahagiannya menjadi bersih, boleh diulang dan tidak biasa — itulah yang dikehendaki oleh jurutera pengeluaran. Jika anda sedang mengerjakan bahagian tertentu, kami sentiasa berbesar hati untuk bercakap melalui tiub, jejari dan kelantangan serta membantu anda menentukan konfigurasi mana yang masuk akal.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Bangunan A, No. 299 Tangming Road, Zon Perindustrian Shihudang, Daerah Songjiang, Shanghai, China
Hak Cipta © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Terpelihara Kilang Peralatan Pemprosesan Paip Automatik